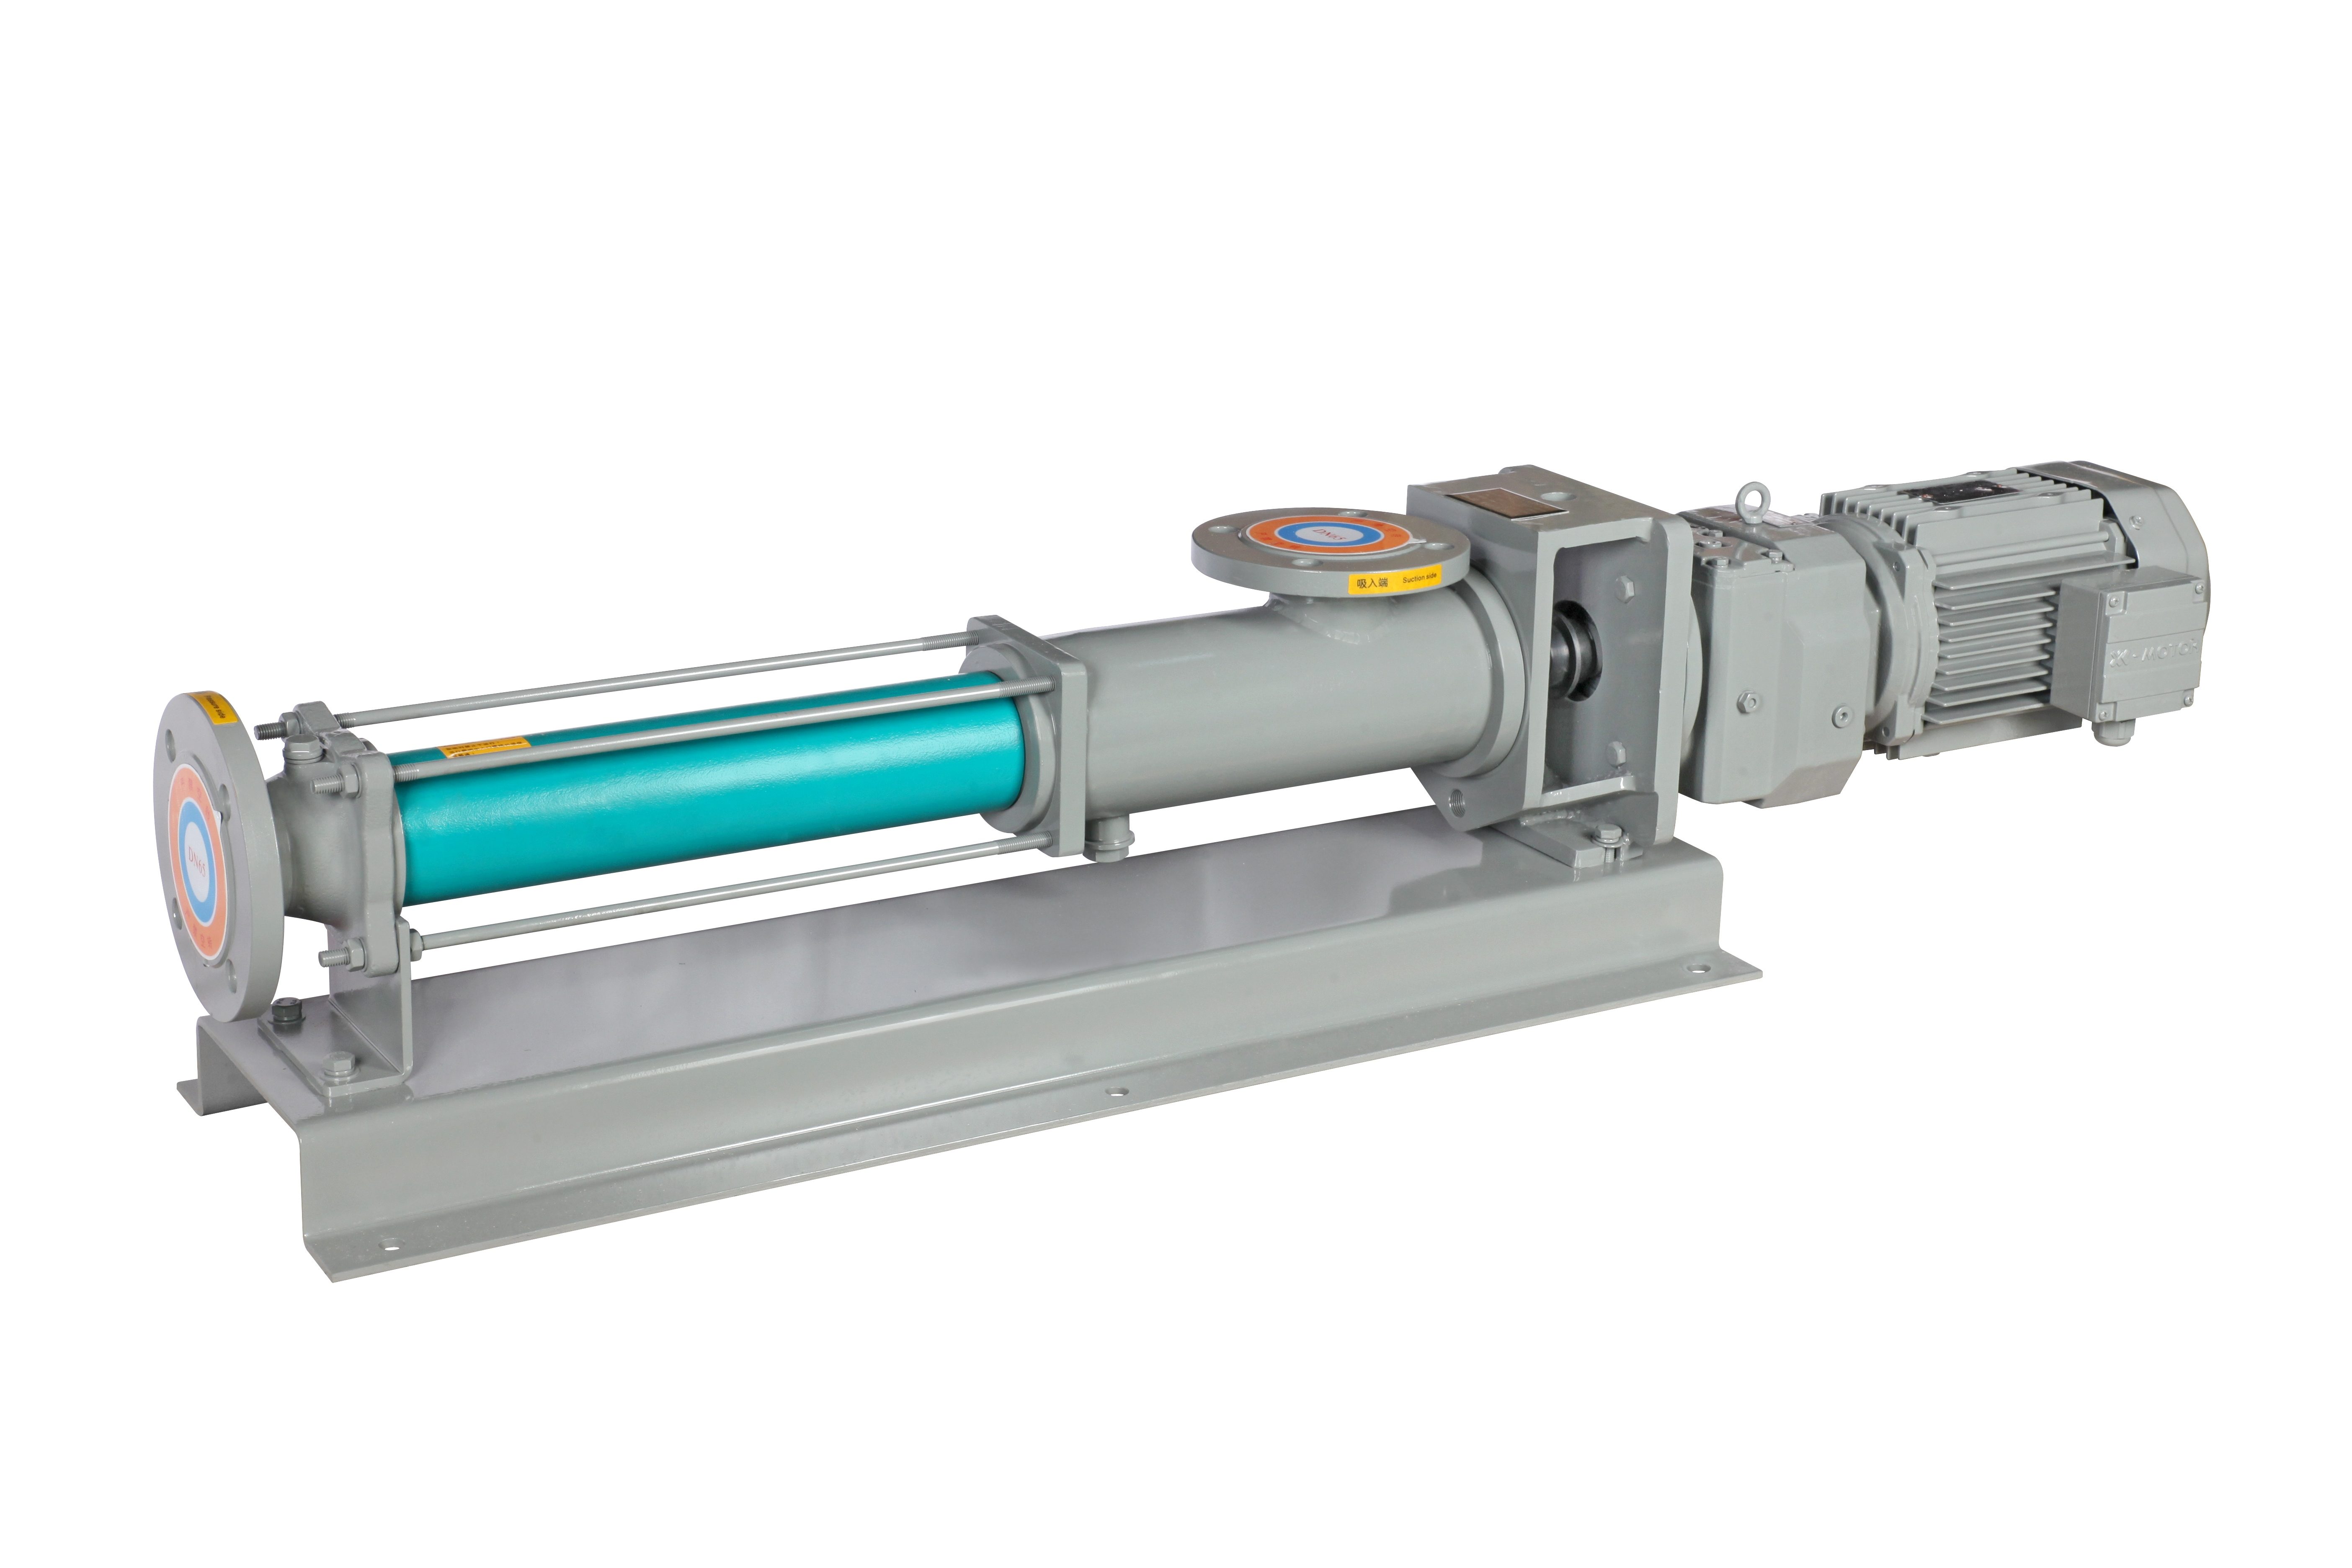
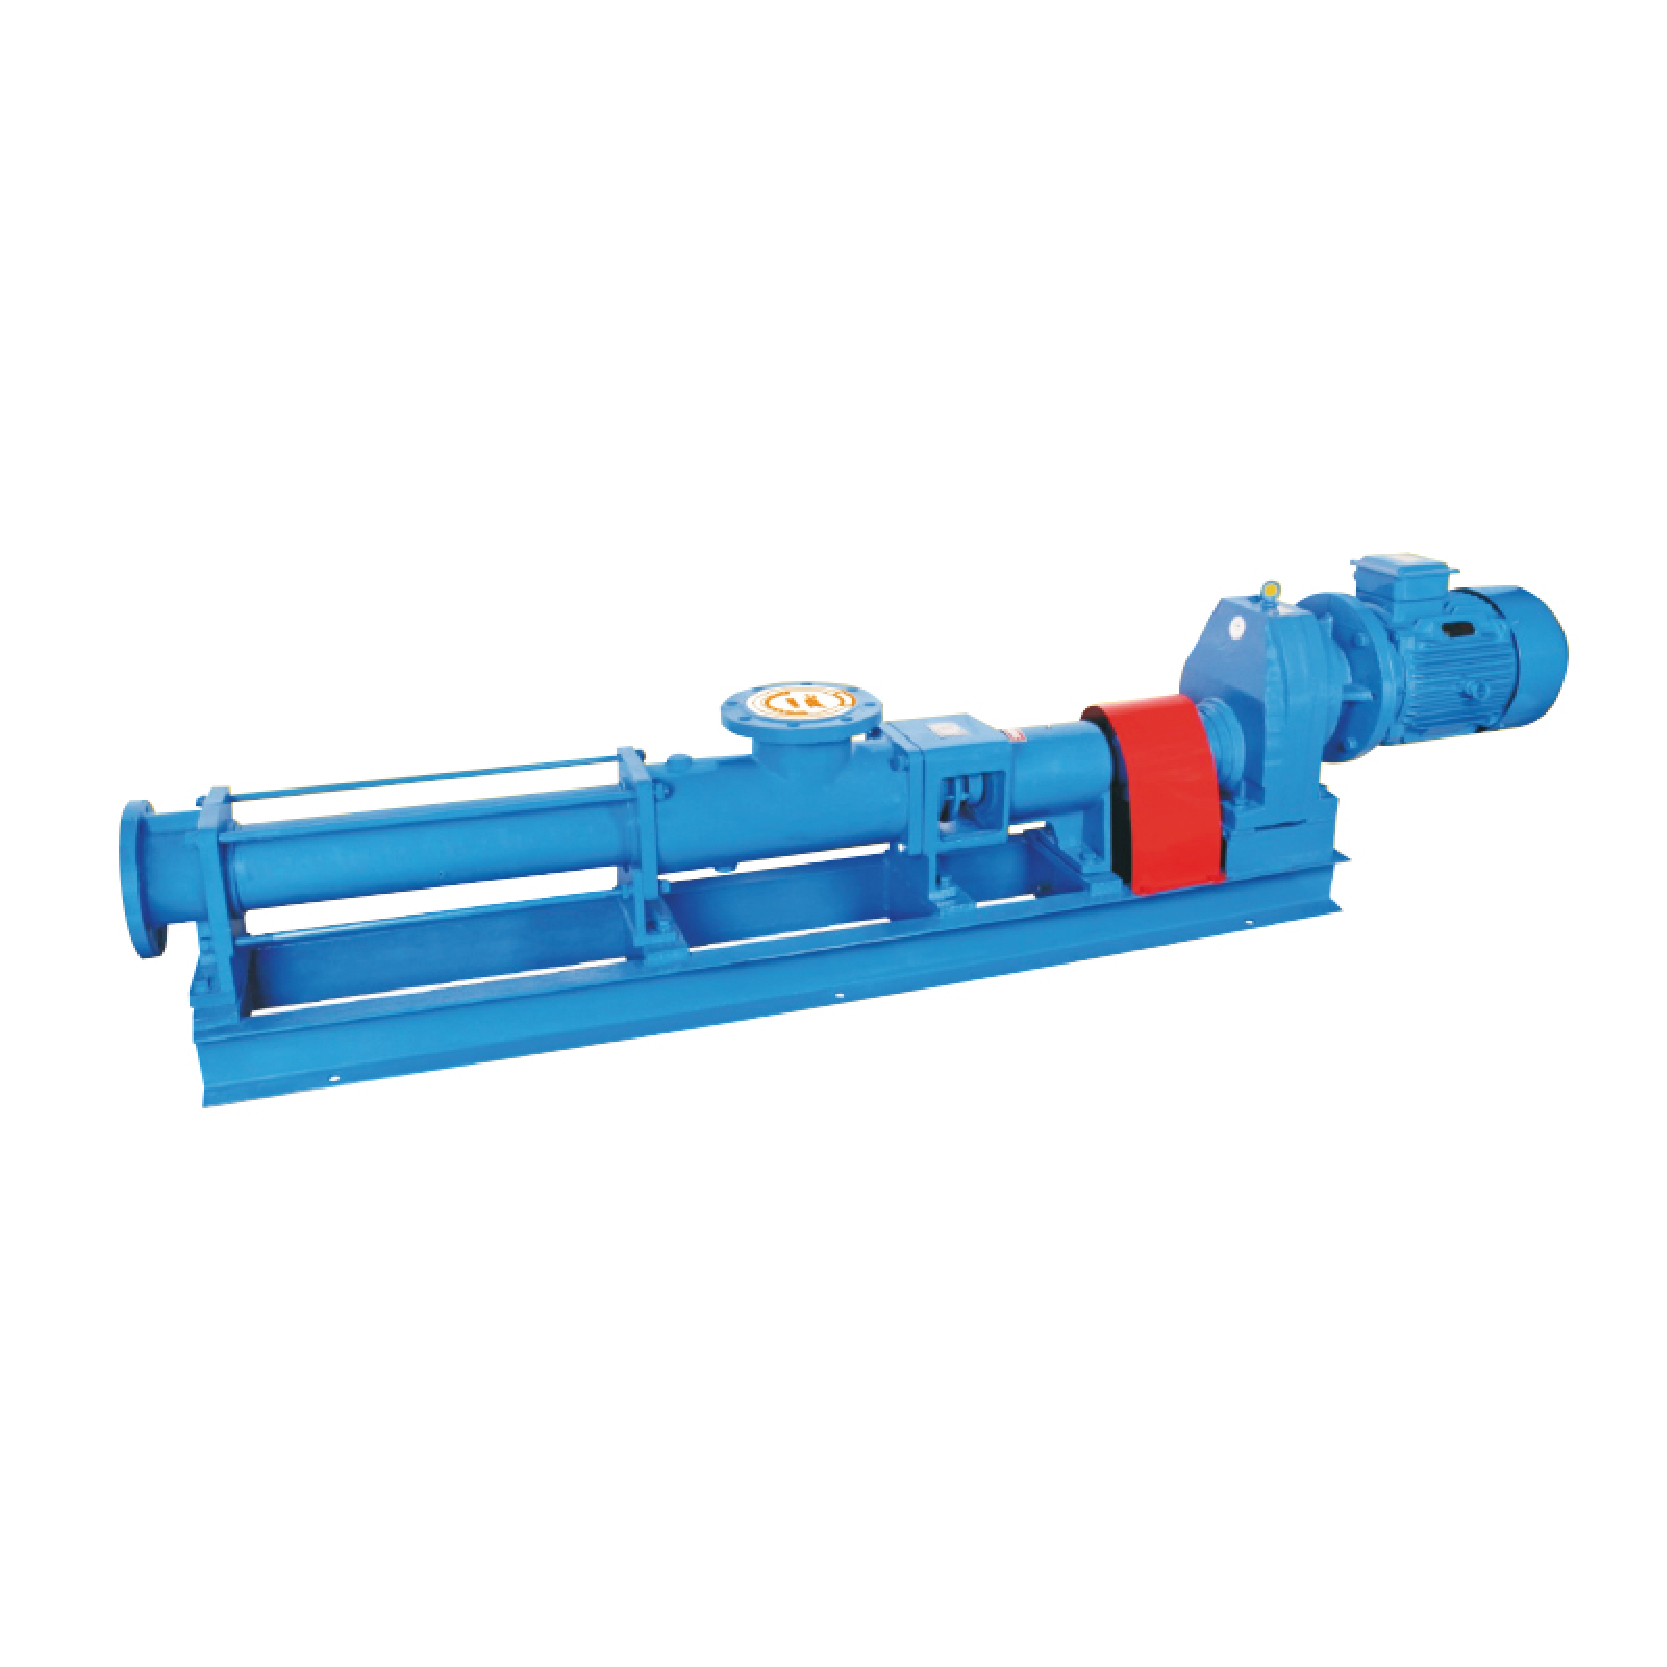
Како главен носител на точноста на опремата, перформансите за подмачкување на водичите за машински алат директно го одредуваат квалитетот на обработката и работниот век на опремата. Решавајќи ги точките на болка ширум индустријата, како што се ползење, заглавување и деградација на точноста предизвикани од долгорочно взаемно движење на водичите, Teffiko се посветува на истражување и развој на пумпи за завртки за подмачкување на машински алат, обезбедувајќи стабилни, ниско-пулсирачки и прецизно квантифицирани решенија за подмачкување. Овој документ сеопфатно ги анализира стандардните барања, техничките потешкотии на пумпите со завртки кои се применуваат за подмачкување на патоказите за машински алати и ги сортира диференцираните спецификации за подмачкување за различни типови на машински алати за поддршка на работа-одржување на опремата на лице место и техничка оптимизација.
Машинските алати се карактеризираат со бројни точки за подмачкување, сложени структури и изобилни компоненти за пренос; повеќето опрема поддржува синхроно подмачкување со повеќе точки, што наметнува строги стандарди за системите за снабдување со масло со пумпа со завртки, избор на лубрикант и запечатување на системот. Специфичните барања се како што следува:
1. Прифатете автоматско подмачкување со принудна циркулација за да обезбедите стабилно снабдување со масло за повеќе точки
Современите машински алати имаат голем број точки за подмачкување со сложена дистрибуција. Рачното подмачкување не може да гарантира навременост и униформност кога повеќе единици работат истовремено. Затоа, водичите за машински алати обично прифаќаат автоматско подмачкување со принудна циркулација со пумпи со завртки. Контролиран од PLC за временско стартување-стоп и квантитативна испорака на масло, овој режим ги намалува трошоците за работна сила и ги одржува триењето парови водилки, лежишта и компоненти на менувачот постојано под ефективно подмачкување, елиминирајќи го сувото абење како резултат на недостаток на масло.
2. Прилагодете се на заедничките системи за хидраулично подмачкување, истовремено обезбедувајќи стабилност на системот
Многу машински алати прифаќаат интегрирани кола за масло и за хидрауличните и за системите за подмачкување за компактна структура и практично одржување. Соодветно на тоа, параметрите за снабдување со масло на пумпата со завртки и својствата на лубрикантот треба да задоволуваат двојно прилагодување: стабилизирање на притисокот и обезбедување одговорно активирање на хидрауличниот систем, истовремено исполнувајќи ги барањата за подмачкување на паровите на триење, како што се водилките и лежиштата. Приоритет ќе се даде на лубрикантите со висок индекс на вискозност, одлични својства против абење и антиоксидација за да се намалат оперативните трошоци на системот и да се прошират интервалите за замена на маслото.
3. Одговарајте на режимите на подмачкување и барањата за флуидност на различните машински алати
За главните лежишта и тешките водилки на големите самостојни машински алати, помошните методи на подмачкување како што се гравитационото напојување капка по капка и подмачкување со фитил често се користат заедно со централизираното снабдување со масло од пумпи со завртки. Ваквите работни услови бараат висока флуидност на лубрикантот: маслото непречено тече во паровите на триење на водичот без стагнација или недоволна испорака на масло. Во меѓувреме, пумпите со завртки треба да даваат стабилизиран излез со низок проток за да одговараат на ритамот на снабдување со масло на подмачкување од типот на гравитација.
4. Намалете ја загубата од триење во преносот и намалете ја потрошувачката на енергија на опремата
Машините за брусење и композитните машински алати содржат сложени погони за запчаници, обични лежишта и тркалачки лежишта, чија вкупна загуба на моќност од триење може да достигне 30% - 40%. Системите за подмачкување на пумпата со завртки треба да се спарат со средства за подмачкување со соодветен вискозитет и супериорна подмачкување за да се минимизира отпорот на триење на деловите на преносот, да се намали бескорисната загуба на моќност, да се подобри ефикасноста на работата на опремата и да се реализира заштеда на енергија.
5. Прилагодете се на условите за подмачкување со удари и гранично подмачкување за машински алати за грубо сечење
Струговите и другите машински алати за грубо сечење работат наизменично и често одржуваат ударни оптоварувања за време на обработката; нивните парови за триење на водилки најчесто работат под гранични услови на подмачкување. За такви сценарија, пумпите со завртки треба брзо да реагираат со нула задоцнување на старт-стоп. Во меѓувреме, лубрикантите со екстремен отпор на притисок, перформанси против удари и робусна цврстина на маслената фолија треба да се применат за да се спречи ударното оптоварување да ги пукне маслените фолии и да се избегне директно метално триење и абење на водичите.
6. Строго контролирајте го порастот на температурата на прецизните машински алати за да гарантирате високопрецизни одредници за обработка
Прецизните машински алати наметнуваат исклучително строги ограничувања за зголемувањето на температурата предизвикано од подмачкување: зголемувањето на температурата на лубрикантот при нормална работа не смее да надмине 2-5℃ над температурата на околината. Прекумерната температура предизвикува термичка деформација на патеките и повлекување на точноста. Оттука, системите за подмачкување на пумпата со завртки треба да подлежат на прецизни пресметки и проектирање имајќи ги предвид капацитетот на резервоарот за масло, вискозноста на лубрикантот и фреквенцијата на циркулација на снабдување со масло. Стабилното циркулирачко дисипирање на топлина треба да ја одржува температурата на маслото и да го спречи отстапувањето на точноста предизвикано од прекумерното зголемување на температурата.
7. Подобрете го запечатувањето на системот за да избегнете загадување со нечистотија на кола за масло
Лошото запечатување на системите за подмачкување и хидраулични машински алати им овозможува на металните чипови и прашината за мелење што се создаваат за време на обработката да навлезат во кола за масло. Овие загадувачи ги затнуваат пумпите за завртките, дистрибутерите и жлебовите за маслото, го забрзуваат абењето на компонентите и го забрзуваат оксидативното влошување на лубрикантот. Следствено, системите за подмачкување на пумпата за завртки мора да бидат опремени со склопови за филтрирање заедно со заштита за заптивање на целото коло за да ги блокираат цврстите нечистотии на изворот.
8. Лубрикантите треба да имаат својства против емулгирање, отпорни на 'рѓа и антикорозивни својства
Кај машинските алати за сечење и брусење метали, средствата за ладење, како што се емулгирана течност и воден раствор на натриум триполифосфат, лесно продираат во системите за подмачкување, што доведува до емулзификација на лубрикантот и неуспех на перформансите. При изборот на лубрикант и приспособувањето на системот на пумпата со завртки, треба да се даде приоритет на специјалните масла за водилки со извонредна антиемулзификација, отпорна на 'рѓа и антикорозивни перформанси за да се избегне 'рѓосување на водичот и неуспех на подмачкување поради емулзификација на маслото.
9. Целно решете го лазењето на водичот и подобрете ја мазноста на движењето
Насоките за машински алати претставуваат голем предизвик за подмачкување за целосна опрема. Нивните карактеристики на движење со променлива брзина и променливо оптоварување лесно предизвикуваат ползење и заглавување, директно поткопувајќи ја прецизноста на обработката. Покрај стабилната и униформа испорака на масло со пумпи со завртки, потребни се специјални масла за водич со соодветен вискозитет и супериорни перформанси против ползење за да се формираат континуирани и униформни заштитни фолии за масло и темелно да се елиминира лазењето со мала брзина.
За целосно искористување на јачината на пумпите со завртки за стабилизација на притисокот, квантитативна испорака и ниска пулсација и за ублажување на различните ризици поврзани со подмачкување на машинските алати, следните клучни точки треба да се нагласат при практичната инсталација, пуштање во работа и одржување на работата:
1. Прецизно усогласете ја стапката на проток и притисокот за да се компензира падот на притисокот на цевководот
Водичите за машински алати за долг пат се карактеризираат со долги нафтоводи со бројни свиоци, што предизвикува значителна загуба на притисок по патеките на проток. При изборот на пумпи со завртки, само номиналните параметри не се земаат како референца. Падот на притисокот во цевководот се пресметува однапред со резервирани соодветни маргини на проток и притисок, така што лубрикантот може да стигне до најоддалечените краеви на водичите и да го елиминира прекумерното снабдување со масло на блиските краеви и недоволното снабдување на далечните краеви.
2. Научно распоредете ги точките за подмачкување и структурите на кола-масло
Точките за испуштање на маслото треба да бидат прецизно поставени на лизгачки површини со големо оптоварување на водилки, површини за контакт на лизгачот и напрегнати зони со жлебови со гулаб за да се обезбеди приоритетно снабдување со масло за критичните позиции на триење. Дизајнот на колата за масло треба да се поедностави колку што е можно со помалку свиоци и мртви агли, обезбедувајќи рамномерна испорака на масло низ целото коло и формирајќи непроменети, континуирани и без празнини маслени фолии на водичите.
3. Стандардизирајте ја инсталацијата на пумпата за да избегнете кавитација и гладување со вшмукување
Пумпите со завртки треба да се монтираат блиску до резервоарите за масло за да се скратат вшмукувачките цевководи. Вшмукувачките цевководи треба да бидат кратки, прави и дебели со минимални вентили и свиоци за да се намали отпорот на вшмукување, спречувајќи глад на вшмукување на пумпата, кавитација и флуктуација на снабдувањето со масло за долгорочна стабилизирана испорака на масло.
4. Динамично следете ја температурата на маслото и притисокот на маслото за да се прилагодат на променливите работни услови
Температурата на маслото директно влијае на вискозноста на лубрикантот и јачината на филмот на маслото. За време на работењето-одржување, температурата на маслото и работниот притисок на пумпата треба да се следат во реално време. Интервалите на подмачкување и времетраењето на снабдувањето со масло треба да се дотеруваат според сезонските температурни разлики и варијациите на оптоварувањето на обработката за да се задоволат барањата за подмачкување при различни работни услови.
Со оглед на сложените услови за работа со машински алати, постојат неколку вообичаени тешкотии во индустријата во практичното подмачкување на патоказите засновани на пумпа со завртки. Овие сочинуваат главни придонесувачи за абење на патеките и деградација на точноста:
1. Тешкотии за постигнување униформа дебелина на слојот од масло преку долги патеки
Распаѓањето на притисокот е вродено во колата за масло на долги растојанија, што резултира со дебели маслени фолии во близина на крајот на пумпата и тенки фолии на оддалечените делови на водичот со нерамномерно подмачкување. Долготрајното работење доведува до прелевање на маслото на блиските краеви и суво абразивно абење на далечните краеви, неутрализирајќи го паралелизмот на водичот и намалувајќи ја точноста на позиционирање на машинскиот алат. Пуштањето во употреба и санирањето на основната причина се покажуваат како предизвик.
2. Блокирање на гас предизвикано од наизменичен старт-стоп предизвикува моментално суво абење
По наизменичното исклучување на машинскиот алат, лубрикантот тече назад од цевководите и воздухот ги напаѓа колата за масло. Последователното вклучување на пумпата со завртки доведува до блокирање на гас и доцнење во снабдувањето со масло, што предизвикува моментално подмачкување без масло на водичите. Кумулативните ефекти создаваат микро-гребнатини и белење на површините на водилките и ја нарушуваат плошноста на водилката.
3. Вибрациите на машинскиот алат ја поткопуваат стабилноста на снабдувањето со масло
Одржливите вибрации од операциите на сечење ја нарушуваат прецизноста на мрежењето на роторот на пумпите со завртки и ги олабавуваат спојниците на цевководот, што доведува до мали флуктуации во брзината на протокот и притисокот, влошена стабилност на филмот за масло и влошено неправилно абење на водичот.
4. Недоволна приспособливост на подмачкување при сезонски температурни варијации
Во работилниците со неконстантна температура, лубрикантите стануваат вискозни во зима, зголемувајќи го оптоварувањето на пумпата и одложувајќи ја испораката на маслото; во лето, лубрикантите стануваат тенки со намалена носивост на маслениот филм, а може да дојде до кинење на маслениот филм за време на тешката обработка. Системите со пумпи со завртки со фиксни параметри не можат самостојно да се прилагодат на сезонските поместувања на вискозноста.
5. Скриеното абење на пумпата индиректно предизвикува губење на точноста на водичот
Долгорочното работење постепено ги троши роторите и чаурите на пумпата со завртки, генерирајќи внатрешно истекување, како и намален притисок и брзина на проток. Таквите дефекти се многу прикриени и тешко откриени од персоналот за оперативно одржување. Последиците вклучуваат недоволно подмачкување на водилката, забрзано абење и нетолерантни машински работни парчиња.
Насочувајќи ги гореспоменатите клучни потешкотии и земајќи ги предвид различните работни услови за грубо сечење и прецизно обработување машински алати, мерките за оптимизација што може да се спроведат се сумирани како подолу:
Подмачкувањето на патеките со машински алати се соочува со точки на болка, вклучувајќи флуктуација на оптоварувањето, тенденција кон ползење, ризици од емулзификација на лубрикант - контаминација и предизвикувачка контрола на порастот на температурата. Одликувајќи се со стабилизација на притисокот, ниска пулсација и прецизна квантитативна испорака, пумпите со завртки одговараат на централизирано подмачкување на машинските алати и се справуваат со предизвиците како што се нерамномерно снабдување со масло преку долги патеки, блокирање на гас и абење предизвикано од вибрации. Teffiko испорачува приспособени решенија за подмачкување на пумпа со завртки. За консултации, посетете ја [www.teffiko.com]или е-пошта:sales@teffiko.com.
-